
常见问题
一种喷射点胶阀装置及喷射点胶方法
导航:X技术最新专利喷涂装置;染料;涂料;抛光剂;天然树脂;黏合剂装置的制造及其制作,应用技术
发现传统喷射点胶阀存在胶液回流、能量损失及荧光粉分布不均问题,创新采用转盘控制供胶通道,关闭时防止回流,提升动能利用率并实现间断搅拌,有效改善胶液均匀性。
【专利摘要】本发明公开了一种喷射点胶阀装置及喷射点胶方法,喷射点胶阀装置包括喷射点胶阀、供胶管道和供胶阀。其中,供胶阀底部安装有可快速关闭/开启的转盘装置。在喷胶过程中,通过关闭供胶阀,截断了胶液从供胶管道回流至供胶阀的通道,实现了精确体积的喷胶。在喷胶单个过程结束后,通过开启供胶阀,打开供胶通道进行填料,从而实现胶液的连续喷射。利用本装置及喷射点胶方法进行点胶时,无回流出现,提高了撞针运动的有效利用率,有利于大粘度胶液的喷射;该装置结构简单,加工容易,转盘具有周期性旋转的特点,能够对胶液进行搅拌,有效地阻止了胶液内荧光粉沉淀,喷射点胶阀内流体速度分布更加均匀,有利于点胶质量的保证。
[0002]喷射点胶是微电子封装中的一项关键技术之一,尤其是在LED和引线键合封装中。而在当今竞争激烈的电子封装市场中,主要有三种广泛应用的接触点胶方式,分别为时间-压力型、螺旋泵型和活塞-阀型。但是,由于微电子封装中的激烈竞争迫使微电子封装朝更高密度、更小尺寸和更快速度方向发展,传统的接触式喷胶已经不能满足现代封装的要求。接触式喷胶效率太低,而现代封装要求点胶速度超过45,000点/小时。除此之外,由于封装尺寸越来越小,接触式的喷胶阀无法进入芯片内狭小的空间以完成点胶动作,因此急需开发一种新的喷胶阀。而喷射点胶阀由于其高效和非接触的特点因此被认为是下一代喷射点胶阀。
[0003]但是不论以何种方式工作的传统喷射点胶阀,比如压电阀,气动弹簧阀和电磁阀等,均存在三个难以解决的问题:连续工作过程中喷出胶液体积不一致、大粘度胶液喷射困难和胶液内荧光粉沉淀导致后续封装质量下降。对于喷出体积不一致,最主要的原因是由于撞针与腔体之间存在间隙,导致在喷射过程中存在胶液回流,从而使喷射体积无法精确控制。同时,回流也会增加喷射点胶阀内胶液运动的复杂性,从而增加了胶液一致性的控制难度。另外,回流会造成能量损失,从而使撞针动能转换为喷出胶液的动能比例下降,不利于大粘度胶液的喷射。但是为了能够快速填充胶液从而实现连续喷射,撞针与腔体之间必须存在一定的间隙以便在单次喷射完成后进行补胶。为了解决胶液一致性问题和实现大粘度胶液喷射,研究者提出了各种方案。典型的有计量阀,如图1所示。其基本原理是通过撞针与腔体的复杂结构的配合,从而在保证能够连续喷射的前提下实现喷射过程中无回流。此种方法确实可以精确控制胶液喷出的体积,但是其加工复杂,维护成本高。为了保证密闭性,撞针与腔体之间均为紧密配合,摩擦大,使用寿命低。也有采用阀门封闭供胶通道,但是在开启阀门的时候会造成压力冲击过大,从而影响了喷胶的一致性。同时此类设备也无法解决荧光粉沉淀的问题。
[0004]本发明提供了一种喷射点胶阀装置及喷射点胶方法,其目的在于,通过在供胶阀内的设置一个带孔的转盘,由驱动电机通过传动齿轮使得转盘旋转,克服现有技术中存在的连续工作过程中喷出胶液体积不一致、大粘度胶液喷射困难和胶液内荧光粉沉淀导致后续封装质量下降的问题。
[0006]一种喷射点胶阀装置,包括喷射点胶阀主体1、供胶阀3及供胶管道2,所述喷射点胶阀主体I内部设有尾端连接弹簧6的撞针10及从外向喷射点胶阀腔体8充气的第一供气孔7 ;所述供胶阀3设有从外向供胶阀腔体13充气的第二供气孔14,喷射点胶阀腔体8通过供胶管道2与供胶阀3连通;其特征在于,还包括传动齿轮4和驱动电机5及设置于供胶阀内部的转盘12 ;
[0008]供胶阀3底部设有圆形的出胶口 11,内部中空,且设有转盘12 ;所述转盘上均匀分布有多个与出胶口同样大小的孔,所述转盘固定在与传动齿轮4相连的转轴的最下端,所述驱动电机5通过传动齿轮4驱动转轴,带动转盘旋转。
[0014]步骤2):从外向第二供气孔14内充入大气,供胶阀内的转盘12在驱动电机的驱动下旋转,直至转盘底部的孔与出胶口 11完全重合,使得喷射点胶阀主体与供胶阀连通,供胶阀内的胶液在大气压力的推动下从供胶管道流入喷射点胶阀腔体8中,并填满撞针10与喷射点胶阀腔体8之间的间隙,完成填胶过程;
[0019]本发明提供了一种喷射点胶阀装置及喷射点胶方法,该装置括喷射点胶阀主体、供胶管道和供胶阀。其中,供胶阀底部安装有可快速关闭/开启的转盘装置。在喷胶过程中,通过关闭供胶阀,截断了胶液从供胶管道回流至供胶阀的通道,实现了精确体积的喷胶。在喷胶单个过程结束后,通过开启供胶阀,打开供胶通道进行填料,从而实现胶液的连续喷射。
[0020]由于喷嘴的面积恒定,因此,在同样的撞针速度下,本发明提供的喷射点胶阀的喷胶量远大于传统的喷射点胶阀,喷射点胶阀的喷胶量为2393nL,而传统喷射点胶阀的喷胶量仅为389.5nL,不到本发明提供的喷射点胶阀的1/5,说明本发明提供的喷射点胶阀中撞针动能的有效利用率明显高于传统喷射点胶阀,从而有利于大粘度胶液的喷射。
[0021]本发明提供的喷射点胶阀能够及时关闭出胶口,从而使上半部分左右两边腔体内压力对称,因此在撞针的作用下胶液的运动几乎完全对称。相比传统的喷射点胶阀,本发明提供的喷射点胶阀内胶液的运动更加均匀整齐。虽然下半部分同样有胶液倒流的现象,但是倒流的速度相比传统的喷射点胶阀明显减小。胶液只能从下端喷嘴处喷出,没有出现明显回流现象,且上端腔体内流体运动对称且均匀。
[0022]综上,本发明提供的喷射点胶阀在喷射过程中阀内胶液运动状态较为简单,且不存在胶液涌入-涌出过程,左右两边腔体胶液运动对称均匀整齐,因此有利于保证胶液内含有的荧光粉均匀分布状态,从而能够保证封装后LED的色温均匀分布。此外,由于转盘间断性的搅拌,还能够有效地延缓胶液内荧光粉的沉淀,对保证胶液内荧光粉的均匀分布状态也有一定的帮助作用。
[0030]标号说明:1-喷射点胶阀主体,2-供胶管道,3-供胶阀,4-传动齿轮,5-驱动电机,6-弹簧,7-第一供气孔,8-喷射点胶阀腔体,9-喷嘴,10-撞针,11-进胶口,12-转盘,13-供胶阀腔体,14-第二供气孔。
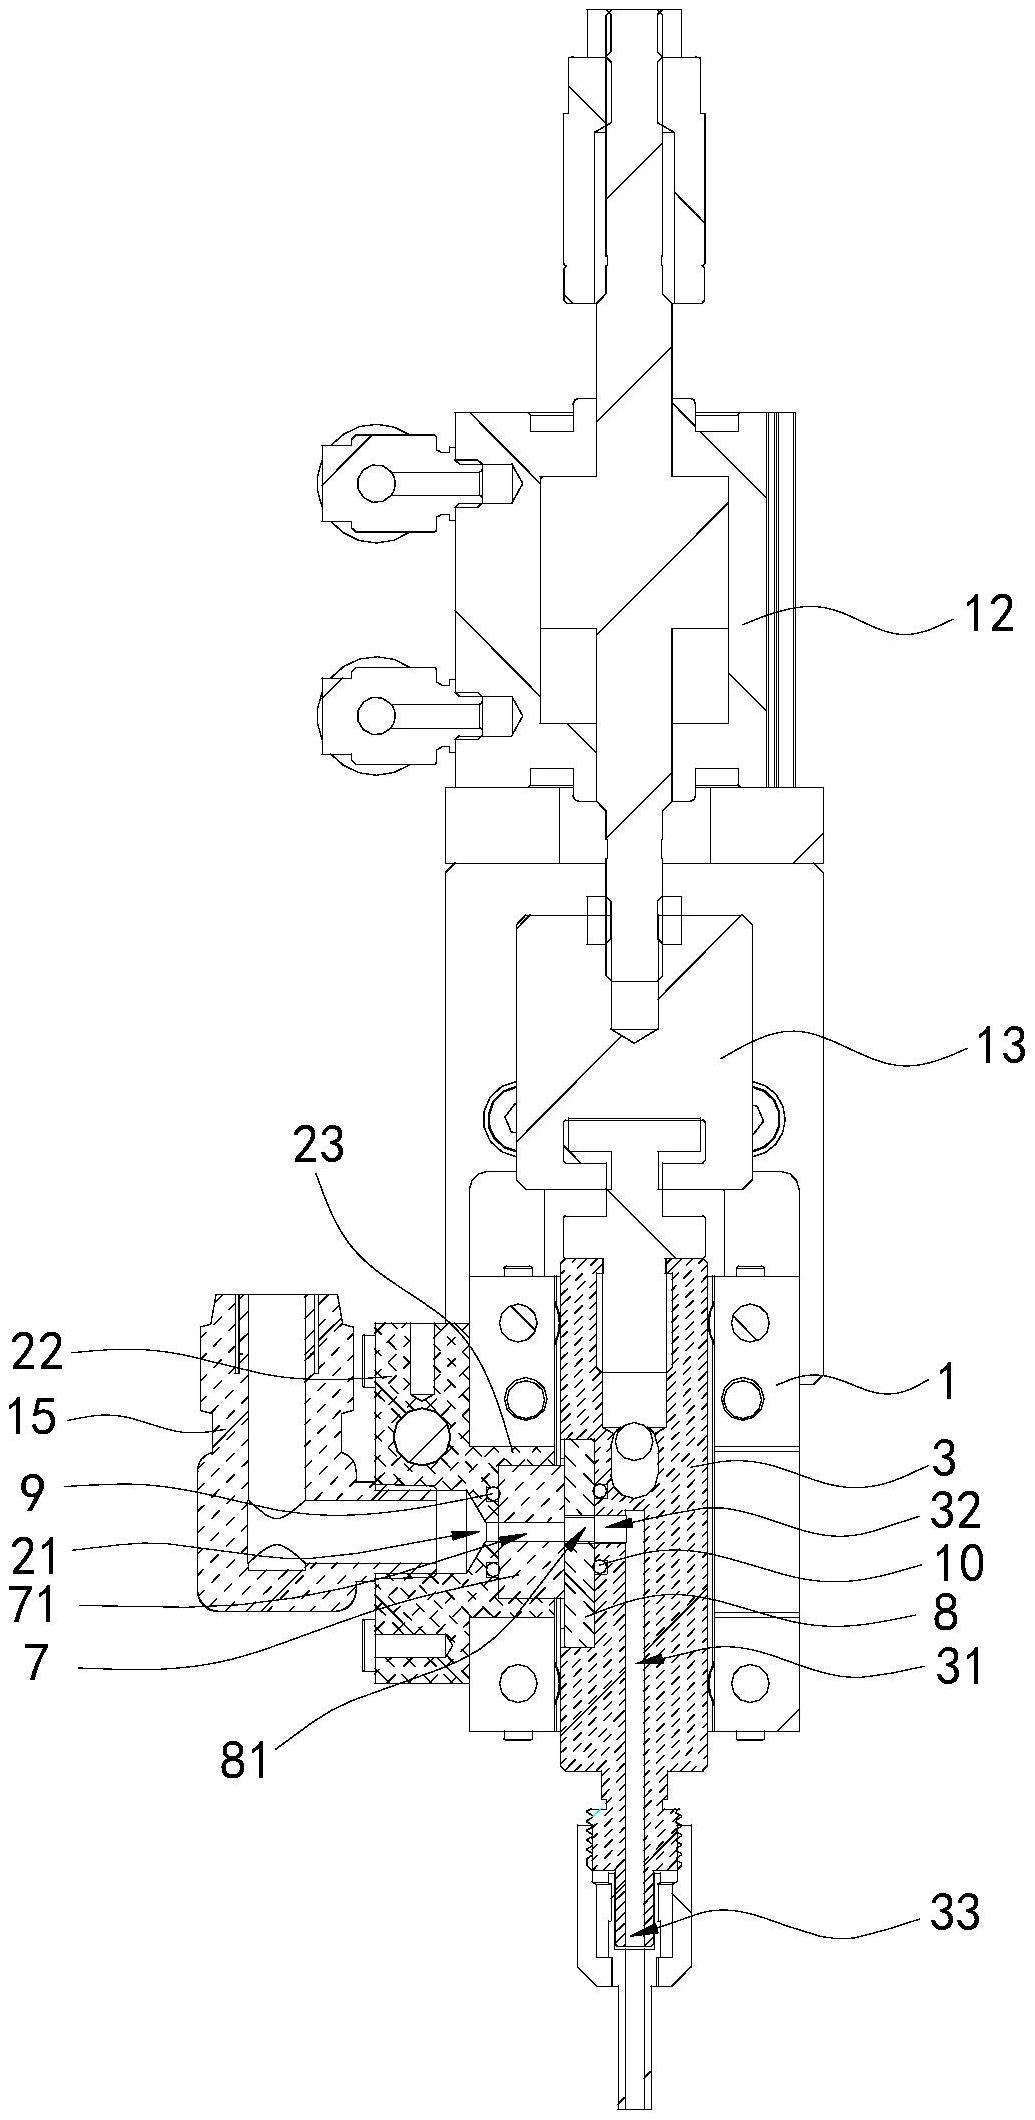
[0032]如图3和图4所示,为本发明的装置结构示意图,一种喷射点胶阀装置,包括喷射点胶阀主体1、供胶阀3及供胶管道2,所述喷射点胶阀主体I内部设有尾端连接弹簧6的撞针10及从外向喷射点胶阀腔体8充气的第一供气孔7 ;所述供胶阀3设有从外向供胶阀腔体13充气的第二供气孔14,喷射点胶阀腔体8通过供胶管道2与供胶阀3连通;其特征在于,还包括传动齿轮4和驱动电机5及设置于供胶阀内部的转盘12 ;
[0034]供胶阀3底部设有圆形的出胶口 11,内部中空,且设有转盘12 ;所述转盘上均匀分布有多个与出胶口同样大小的孔,所述转盘固定在与传动齿轮4相连的转轴的最下端,所述驱动电机5通过传动齿轮4驱动转轴,带动转盘旋转。
[0039]步骤二:驱动电机5驱动传动传动齿轮4转动,从而使连接在齿轮上的转盘12也转动同样的角度,使得转盘12的孔与供胶阀3底部的出胶口 11以及供胶管道2上端的孔对齐,供胶通道被打开;
[0042]步骤五:停止向喷射点胶阀主体I中供入压缩空气,存储在压缩弹簧6中的弹性势能得以释放,迫使撞针10迅速向下运动。此时由于出胶口 11已经被装盘12堵住,供胶通道已经关闭,不会产生胶液从供胶管道2中回流至供胶阀3中,胶液只能通过喷射点胶阀主体I的喷嘴9喷出。在不考虑胶液可压缩性的情况下,喷射出的胶液体积等于撞针10进入喷射点胶阀主体I的体积。同时由于没有回流,不会造成能量损失,提高了撞针的运动的有效利用率。
[0043]步骤六:喷射完成后,再次通过第一供气孔7向喷射点胶阀主体I中供入压缩空气,推动撞针9向上回到原来位置,弹簧6再次被压缩,至此一个完整的喷射点胶过程已经完成,开始下一个工作循环。
[0044]从图5中可以看到,本发明提供的喷射点胶阀的喷射速度明显大于传统喷射点胶阀。由于喷嘴的面积恒定,因此,在同样的撞针速度下,本发明提供的喷射点胶阀的喷胶量也远大于传统的喷射点胶阀,喷射点胶阀的喷胶量为2393nL,而传统喷射点胶阀的喷胶量仅为389.5nL,不到本发明提供的喷射点胶阀的1/5,说明本发明提供的喷射点胶阀中撞针动能的有效利用率明显高于传统喷射点胶阀,从而有利于大粘度胶液的喷射。
[0045]本发明提供的喷射点胶阀与传统喷射点胶阀在工作过程中阀内的流体状态如图6所示。图6为喷射点胶阀刚开始工作时阀内流体速度分布。此时撞针的速度较小,且撞针进入腔体内的体积较小,因此腔内压强较小。传统喷射点胶阀左上半边内腔体胶液在撞针的作用下向下运动,而右上半边腔体内的胶液由于出胶口压力大于腔内压强,因此有大量胶液涌入。阀最下方的喷嘴处由于毛细现象出现倒流,且倒流速度较大。而本发明提供的喷射点胶阀由于此时进胶口已经关闭,从而使上半部分左右两边腔体内压力对称,因此在撞针的作用下胶液的运动几乎完全对称。相比传统的喷射点胶阀,本发明提供的喷射点胶阀内胶液的运动更加均匀整齐。虽然下半部分同样有胶液倒流的现象,但是倒流的速度相比传统的喷射点胶阀明显减小。
[0046]图7为喷射点胶阀工作过程中阀内流体速度分布,此时撞针的速度已经达到较大值,随着撞针进入腔体内的体积增加,在阀内形成较大的压强,部分胶液从喷嘴处喷射出,但是由于阀内压力远大于供胶压力,传统喷射点胶阀左上半边内腔体胶液形成顺时针环流,右上半边内腔体有大量胶液从进胶口涌出。而本发明提供的喷射点胶阀由于进胶口已经关闭,胶液只能从下端喷嘴处喷出,没有出现明显回流现象,且上端腔体内流体运动对称且均匀。
[0047]综上所述,本发明提供的喷射点胶阀在喷射过程中阀内胶液运动状态较为简单,且不存在胶液涌入-涌出过程,左右两边腔体胶液运动对称均匀整齐,因此有利于保证胶液内含有的荧光粉均匀分布状态,从而能够保证封装后LED的色温均匀分布。此外,由于转盘间断性的搅拌,还能够有效地延缓胶液内荧光粉的沉淀,对保证胶液内荧光粉的均匀分布状态也有一定的帮助作用。
1.一种喷射点胶阀装置,包括喷射点胶阀主体(I)、供胶阀(3)及供胶管道(2),所述喷射点胶阀主体(I)内部设有尾端连接弹簧(6 )的撞针(10 )及从外向喷射点胶阀腔体(8 )充气的第一供气孔(7);所述供胶阀(3)设有从外向供胶阀腔体(13)充气的第二供气孔(14),喷射点胶阀腔体(8)通过供胶管道(2)与供胶阀(3)连通;其特征在于,还包括传动齿轮(4)和驱动电机(5)及设置于供胶阀内部的转盘(12);所述喷射点胶阀主体(I)与供胶阀(3)通过连接杆相连;供胶阀(3 )底部设有圆形的出胶口( 11 ),内部中空,且设有转盘(12);所述转盘上均匀分布有多个与出胶口同样大小的孔,所述转盘固定在与传动齿轮(4)相连的转轴的最下端,所述驱动电机(5)通过传动齿轮(4)驱动转轴,带动转盘旋转。
3.一种喷射点胶方法,其特征在于,采用权利要求1或2所述的喷射点胶阀装置,喷射点胶包括填胶和出胶两个步骤:填胶步骤如下:步骤I):从外向第一供气孔(7)内充入大气,气压推动活塞并带动撞针向上运动到指定位置,喷射点胶阀主体内的弹簧(6)压缩并存储有弹性势能;步骤2):从外向第二供气孔(14)内充入大气,供胶阀内的转盘(12)在驱动电机的驱动下旋转,直至转盘底部的孔与出胶口(11)完全重合,使得喷射点胶阀主体与供胶阀连通,供胶阀内的胶液在大气压力的推动下从供胶管道流入喷射点胶阀腔体(8)中,并填满撞针(10)与喷射点胶阀腔体(8)之间的间隙,完成填胶过程;出胶步骤如下:步骤I):供胶阀内的转盘(12)在驱动电机的驱动下旋转,直至转盘底部的孔与出胶孔不存在重合部分,供胶阀与喷射点胶阀主体之间的通道关闭;同时,停止向第一供气孔(7)内充入大气;步骤2):喷射点胶阀主体内的弹簧(6)储存的弹性势能推动活塞并带动撞针向下运动,填胶过程中进入喷射点胶阀主体的胶液通过喷嘴喷出,完成喷射出胶过程。
